 |
| |
| |

|
18.09.2026 | Когда количество помогает качеству
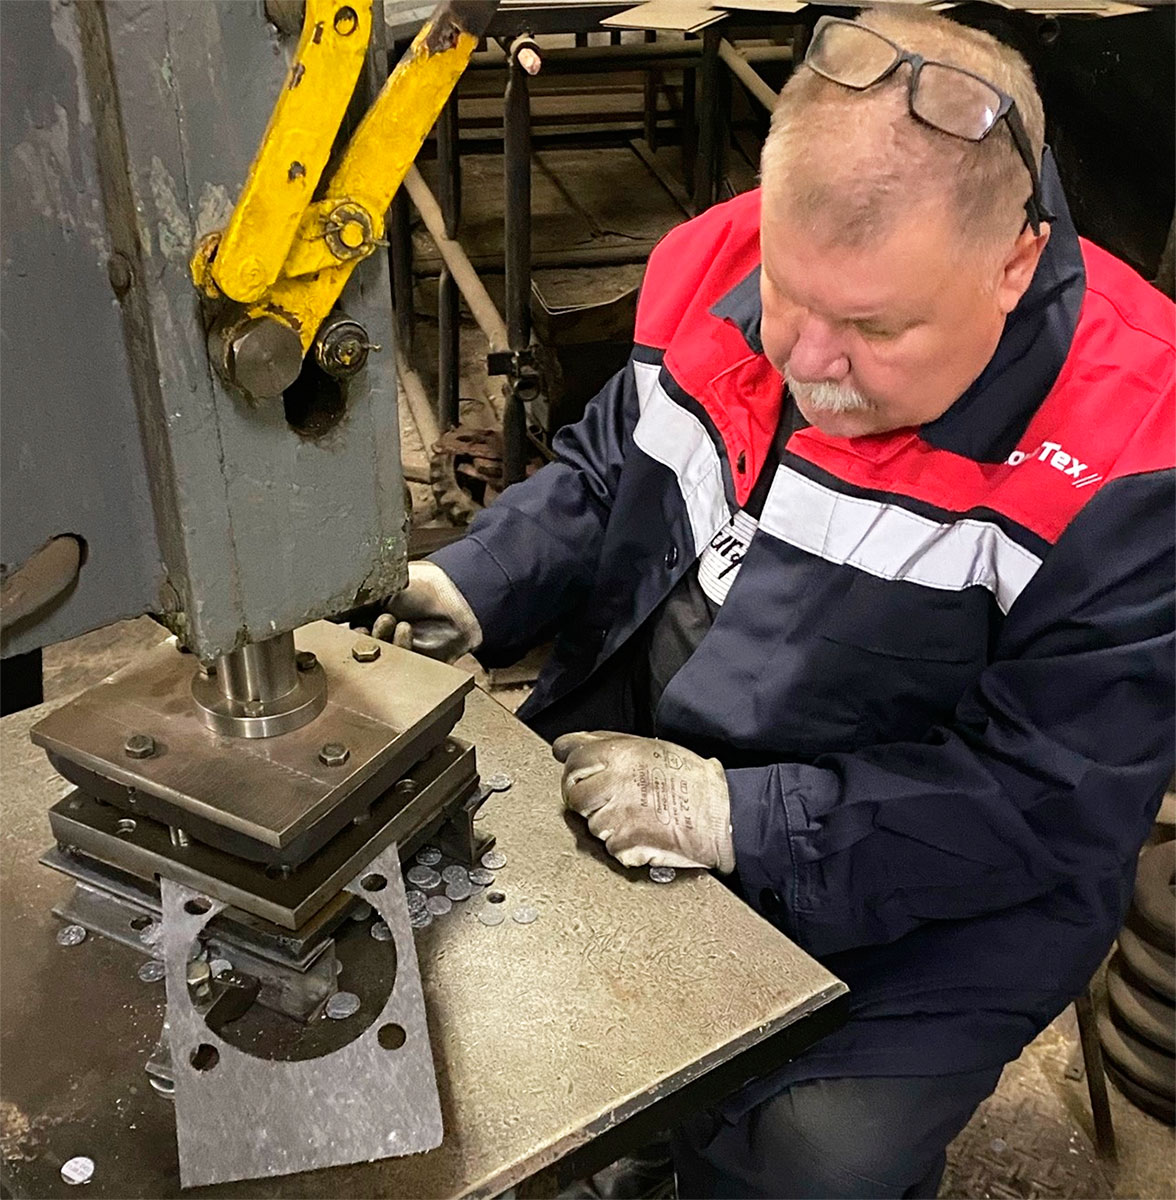
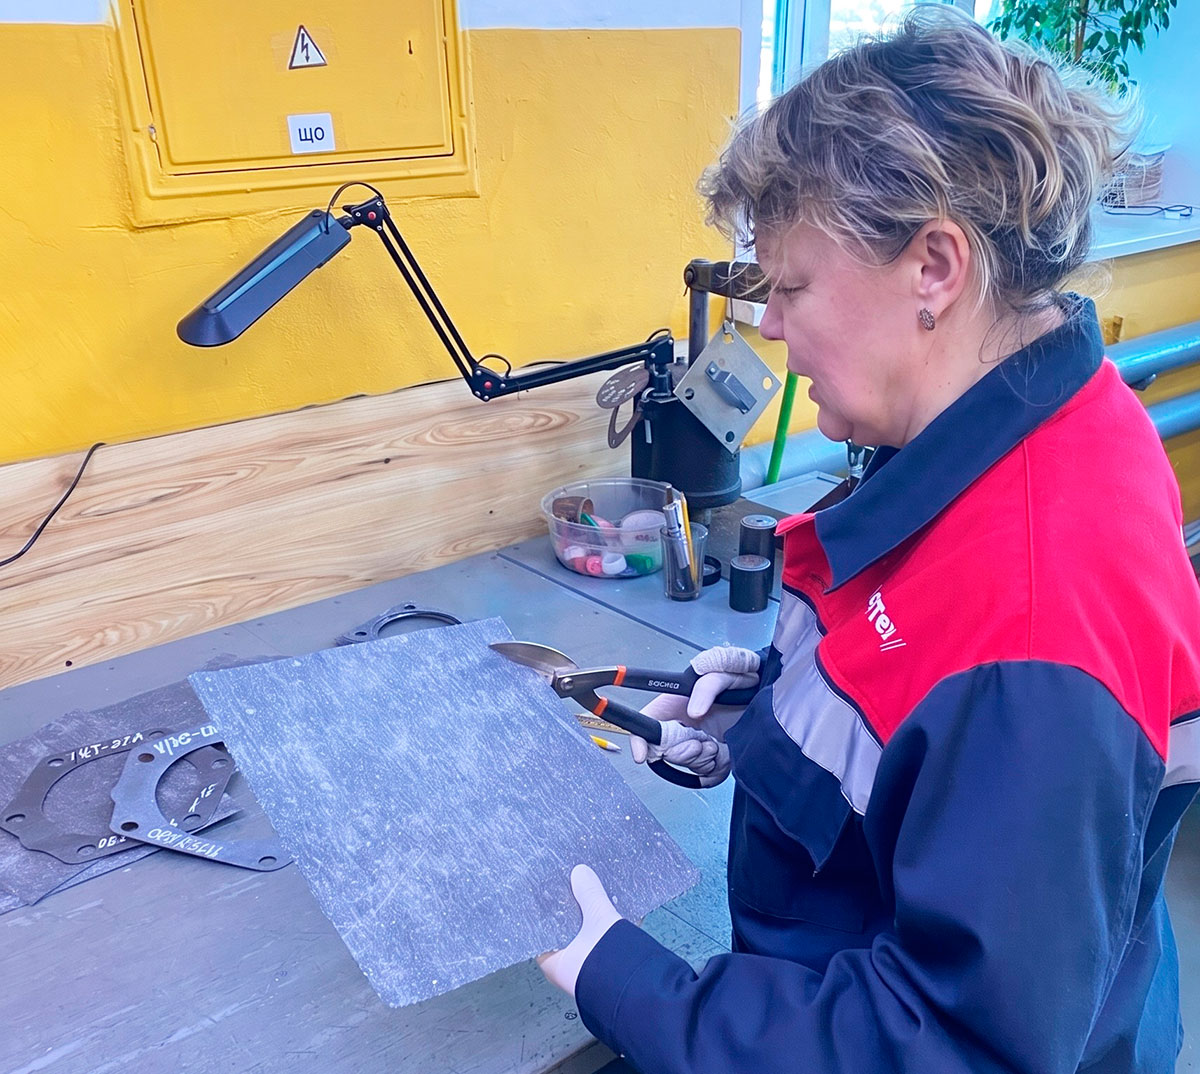
В сервисном локомотивном депо Вологда Северного филиала компании «ЛокоТех-Сервис» спроектировали и изготовили штамп для производства паронитовых прокладок на клапанные крышки компрессора КТ-6 электровоза ВЛ80. Приспособление значительно облегчило труд швей и позволило заготавливать в смену в десятки раз больше деталей. Паронит – очень прочный, огнеупорный и водостойкий материал. Прокладки из него толщиной в 1,5 мм надёжно защищают компрессор локомотива от утечки сжатого воздуха. Эти расходные изделия подлежат обязательной замене во время крупных текущих ремонтов - ТР-2 и ТР-3. Ранее для их изготовления вручную двум сменным швеям депо приходилось прилагать немало физических усилий. - Листы паронитового материала очень плотные и тяжёлые для резки, даже при использовании специальных ножниц по металлу. Чтобы изготовить деталь, я сначала черчу ее проекцию по лекалу, с чётким соблюдением всех размеров, потом вырезаю. Особенность прокладки на клапанные крышки компрессора КТ-6 в том, что в ней несколько отверстий – одно большое и четыре совсем маленького диаметра, которые сложно вырезать из такого материала. Раньше вручную я могла сделать за час только два комплекта таких изделий по 12 штук, - поясняет швея ремонтно-заготовительного участка сервисного локомотивного депо Вологда Екатерина Корепова. Теперь в депо всего за пару часов изготавливают по 300 таких прокладок. Это позволяет не только полностью закрыть ежедневную потребность предприятия, но и сформировать запас для ремонтов как в самом депо Вологда, так и на его сервисном участке в Лосте. Решение этого вопроса по заданию мастера участка Константина Логинова полгода назад нашел слесарь-инструментальщик Андрей Столяров. Рационализатор спроектировал специальный штамп, с помощью которого на кузнечных пресс-ножницах паронитовые изделия нужной конфигурации «выбиваются» всего за несколько секунд. В изготовлении приспособления автору помог токарь Александр Трофимов. - Принцип работы такой: слесарь кладёт две части штампа между лопастями ножниц, заправляет в них лист паронита и просто нажимает педаль. Каждое нажатие – оттиск детали. Лист передвигают и «выбивают» новую прокладку. Потом швее остаётся только нарезать заготовки, - описывает процесс Константин Логинов. – Так мы увеличили масштаб и скорость изготовления не только прокладок для компрессоров электровозов ВЛ80, но и других расходных материалов. У швеи появилось больше времени на их производство.
В стремлении облегчить труд своих коллег на штампе умельцы депо не остановились. Мастера сделали для швей нож для резки прочных материалов, который по весу в разы уступает применявшимся прежде электротехническим ножницам, а режет не менее эффективно. Правда, от интенсивной работы нож быстро затупляется. Сейчас мастер участка размышляет над усовершенствованием конструкции. |
 |
|


